Artykuł sponsorowany
Jak grawerowanie na półfabrykatach wpływa na trwałość, czytelność i wykończenie w produkcji seryjnej
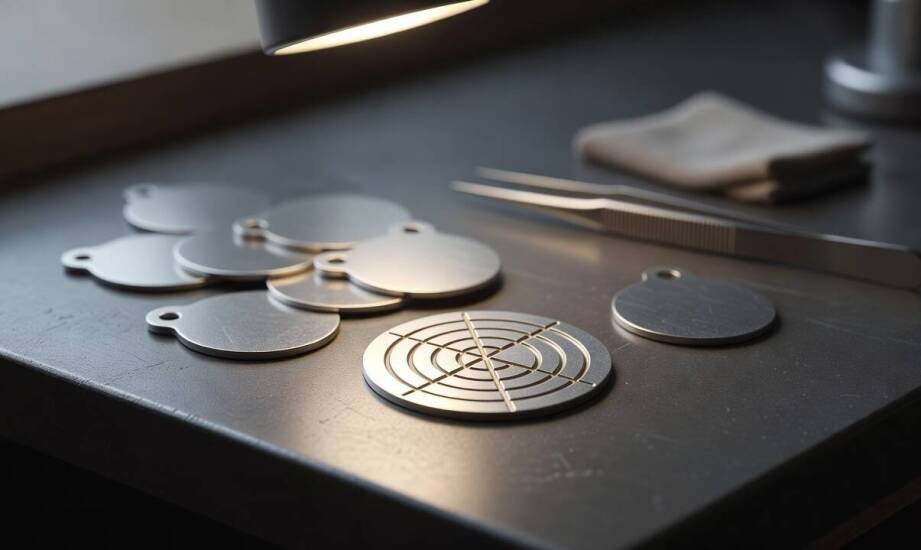
Mała blaszka łącznika kajdankowego po procesie znakowania doskonale pokazuje, jak jeden drobny detal potrafi zadecydować o czytelności znaku i ostatecznym odbiorze całej serii produktów jubilerskich. Niewyraźna linia lub zbyt płytkie nacięcie litery sprawia, że znaczna część partii identycznych elementów staje się nieczytelna już po przeprowadzeniu pierwszego etapu polerowania. Znakowanie skomplikowanych form, takich jak gładkie tuby łańcuchowe czy drobne bazy kolczyków, wymaga bezbłędnego podejścia technologicznego. W produkcji hurtowej jakość znakowania na półfabrykatach bezpośrednio wpływa na estetykę wyrobu. Technologia nanoszenia wzoru musi precyzyjnie odpowiadać parametrom obrabianego materiału.
Przeczytaj również: Wybieramy prezent dla faceta
Wpływ technologii i materiału na głębokość nacięcia
Na cienkich łącznikach, tulejach oraz małych blaszkach właściwa głębokość nacięcia liczy się znacznie bardziej niż skomplikowanie samego wzoru. Zbyt głęboka ingerencja w strukturę metalu osłabia detal i prowadzi do mikropęknięć w trakcie codziennego użytkowania. Powierzchowne zarysowanie błyskawicznie zanika przy dalszej obróbce galwanicznej.
Przeczytaj również: Atrakcyjne ceny zakupu w ramach franczyzy warzywniak – jak to działa?
Laser, rylec i praca ręczna w seriach produkcyjnych
Analiza dostępnych technologii ujawnia wyraźne różnice w podejściu do znakowania delikatnych powierzchni. Wysokiej klasy grawer laserowy najczęściej zapewnia najwyższą precyzję i powtarzalność w wielkoseryjnym procesie produkcyjnym. Urządzenie działa w sposób bezkontaktowy, co eliminuje ryzyko mechanicznego odkształcenia cienkich części. Wykorzystanie grawerki mechanicznej z diamentową końcówką lub frezem pozwala na bardzo głębokie żłobienie. Ta metoda wymaga jednak sztywnego mocowania elementu, co przy drobnych blaszkach niesie ryzyko trwałej deformacji. Znakowanie ręczne daje z kolei ogromną trwałość, ale pozostaje niepraktyczne w masowych seriach. Wynika to z braku pożądanej powtarzalności oraz długiego czasu ręcznej pracy. Hurtownia Silverina opiera ofertę na sprawdzonych procesach technologicznych. Dba ona o precyzyjne wykończenie każdego dostarczanego detalu, od prostych kółek po zaawansowane łańcuszki siatkowe.
Przeczytaj również: Jak zrobić sok z głogu – krok po kroku do zdrowego napoju
Zachowanie stopów srebra i złota
Materiał bazowy fundamentalnie zmienia reakcję powierzchni podczas kontaktu z narzędziem lub wiązką światła. Srebro próby 925, dzięki domieszce miedzi, charakteryzuje się podwyższoną twardością i dobrze znosi punktowy nacisk. Podobna zasada dotyczy popularnych wyrobów złotych. Złoto próby 585 wykazuje mniejszą podatność na zagniecenia niż stopy o wyższej zawartości czystego kruszcu. Praca z miękkimi materiałami wymusza na złotnikach delikatniejsze podejście oraz precyzyjne kalibrowanie mocy sprzętu. Przykładowo, tworzenie seryjnych linków kwadratowych z bardzo czystego złota wymaga niższych parametrów cięcia optycznego.
Procesy wykończeniowe a czytelność znaków identyfikacyjnych
Nawet perfekcyjnie naniesiony wzór może stracić ostrość na końcowych etapach wytwarzania biżuterii. Biorąc pod uwagę specyfikę lokalnych rynków produkcyjnych, profesjonalne grawerowanie biżuterii w Częstochowie odbywa się najczęściej w ramach kompleksowej obsługi hurtowej. Wymaga to uwzględnienia wpływu procesów chemicznych na wygląd wygrawerowanych znaków.
Wpływ rodowania i złocenia na metal
Po nałożeniu powłoki galwanicznej czytelność płytkiego graweru wyraźnie spada, ponieważ nowa warstwa metalu naturalnie wypełnia najdrobniejsze nacięcia. Rodowanie dodaje srebru twardą i niezwykle odporną na ścieranie powłokę. Ten proces chemiczny wymusza na technologu zaplanowanie głębszego znakowania na wcześniejszym etapie. Jeśli nacięcie pozostanie zbyt powierzchowne, proces galwaniczny całkowicie zaleje wygrawerowane krawędzie. Złocenie działa w bardzo podobny sposób, wyrównując mikroskopijne nierówności powierzchni bazowej.
Polerowanie końcowe a kolejność zadań
Kolejnym czynnikiem znacząco obniżającym wyrazistość cienkich linii jest polerowanie końcowe. Intensywne szczotkowanie i nabłyszczanie metalu mechanicznie spłyca wypracowaną fakturę. W zorganizowanej produkcji seryjnej nanoszenie wzorów stanowi często wydzielony etap obróbki, realizowany przed galwanizacją. W innych przypadkach staje się wyłącznie formą szybkiego znakowania wyrobu przeznaczonego bezpośrednio do sprzedaży. Wybór momentu wprowadzenia detalu pod wiązkę zależy od tego, czy wygrawerowany kod służy wewnętrznej identyfikacji fabrycznej, czy ma być estetycznym walorem dla klienta.
Dopasowanie odpowiedniej metody obróbki do grubości i kształtu półfabrykatów bezpośrednio rzutuje na końcową jakość biżuterii. Tam, gdzie liczy się unikalny charakter jednostkowego dzieła, tradycyjne techniki rzemieślnicze zachowują swoją wysoką wartość. W wielkoseryjnych cyklach produkcyjnych priorytetem stają się tempo, spójność i pełna powtarzalność, co faworyzuje nowoczesne systemy optyczne podczas masowej pracy z kruszcem.
Kategorie artykułów
Polecane artykuły

Jak wspierać psychikę po przezwyciężeniu depresji?

Oklejanie samochodu folią – ile kosztuje i jak długo utrzymuje się efekt?

Jakie są różnice w podejściu do automatyzacji strategii na MT4 i MT5?
